


plus přetavovací proces úspěšně
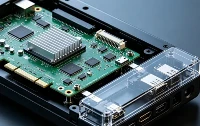
Obrázek produktu

Analýza příčin: Vzhledem k vzdálenosti mezi vestavnými deskami a součástmi SMD je menší než 5 mm, po výrobě vlnových pájecích přípravků se objevila cínová vazba mezi vložkou a podložkou, což způsobilo zkrat; vadná rychlost je 100%. Takže po vlnovém pájecím procesu je potřeba přidat jednu ruční pájecí pozici pro práci s dotykem, čímž se zvyšují náklady na pracovní sílu. Z pohledu kvality: Vzhledem k tomu, že průchozí otvory jsou blízko součástek SMD Při přidání plechu k průchozímu otvoru jsou kolíky / dotykem nahoru, pomocí páječky nechte součásti SMD spadnout, čímž vznikne špička pájky, zkratovací přípojka cínu a další jevy defektů;
Analýza akčních opatření: Změna procesů THT a smt reflow je specifickou praxí uvedení pájecí pasty naplněné otvory komponenty tht, vložením komponentů zástrčky do středu otvoru tht komponenty a vložením desky do pečicí trouby. Tímto způsobem nepotřebujeme zajistit, aby pracovník vykonával práci, snižoval náklady na práci; z pohledu kvality dosahuje pájka s průchozím otvorem více než 90%, je daleko za mezinárodní standard IPC-A-610F a produkce prvního průtoku je 100%.


